

آلة الثني البارد لتصنيع الأنابيب: دليل المشتري لأحواض بناء السفن
يخرج أنبوب من الفولاذ الكربوني DN300 من آلة الثني عند درجة حرارة نظيفة تبلغ 45 درجة مع قراءة مقياس بيضاوي تبلغ 9 بالمائة. يغطي ASME B31.3 الشكل البيضاوي عند الانحناء بنسبة 8 بالمائة من القطر الاسمي، وبالتالي يتم التخلص من البكرة قبل أن تصل إلى ماكينة اللحام. لم يكن هناك خطأ في الجهاز. كان الإعداد خاطئًا، وتم تحديد الإعداد قبل وقت طويل من طلب الجهاز.
هذه هي الحجة الكاملة للتسوق بعناية. لا يتم الحكم على آلة الثني على البارد لتصنيع الأنابيب من خلال الزاوية الأكبر في ورقة المواصفات الخاصة بها، ولكن من خلال مدى تكرار إنتاجها للانحناء الذي لا يزال يجتاز الفحص بعد إصدار المكونات الهيدروليكية. الإجابة العملية: قم بقياس الماكينة وفقًا للقطر الخارجي، وسمك الجدار، والحد الأدنى من نصف قطر الانحناء، والإصرار على نظام الشياق، واطلب ثنيًا تجريبيًا موثقًا على درجة الأنابيب الدقيقة التي تقوم بتشغيلها. كل شيء آخر هو التفاصيل، والتفاصيل هي حيث يتم توفير المال.
ما الذي تفعله آلة الثني الباردة في الواقع؟
يشكل الانحناء البارد الأنابيب عند درجة الحرارة المحيطة. لا يوجد شعلة، ولا ملف حث، ولا فرن. في تصنيع الأنابيب، الطريقة السائدة هي ثني السحب الدوار: تقوم أسطوانة هيدروليكية بتدوير قالب الانحناء بينما يحمل قالب المشبك الطرف الأمامي للأنبوب، ويدعم قالب الضغط الجزء الخلفي المستقيم، ويوضع الشياق داخل التجويف للحفاظ على المقطع العرضي مستديرًا.
يجب أن تتعاون ثلاث قوى في وقت واحد:
- قوة لقط في الطرف الأمامي، مما يمنع الأنبوب من الانزلاق أثناء دوران القالب.
- لحظة الانحناء يتم تطبيقه من خلال القالب، الذي يحدد الزاوية ونصف القطر.
- الدعم الداخلي من الشياق، الذي يوقف تجعيد الانحناء من الداخل وانهيار الجزء الخارجي.
إذا أخطأت في التوازن، فستحصل على العيوب الكلاسيكية: ترقق الجدار من الخارج للقوس، والتجاعيد من الداخل، والبيضاوية من خلال الانحناء. تقوم أدوات الثني بأسلوب الضغط بدفع الأنابيب في اتجاه شكل ثابت. إنها سريعة في الأجزاء الهيكلية، لكن الأنابيب المجوفة تسحق بسهولة شديدة تحت تلك الهندسة. بالنسبة لأعمال التصنيع، فإن السحب الدوار هو العملية المهمة.
تستحق الآليات الأساسية الفهم قبل مقارنة الأسعار، وهذه النظرة العامة بلغة واضحة كيف تعمل آلة الثني الباردة يغطي الأساسيات دون اللمعان التسويقي.
لماذا تختار المتاجر الانحناء البارد على الانحناء الساخن
بالنسبة لمعظم أنابيب أحواض بناء السفن وأنابيب المعالجة التي تصل إلى DN600 تقريبًا، يكون الثني البارد أرخص وأسرع وأكثر اتساقًا من الثني الساخن، بشرط أن تتوافق الماكينة والأدوات مع المهمة. والسبب ليس أن الحرارة سيئة بطبيعتها. وهي أن الحرارة تضيف خطوات: التسخين، والتحكم في درجة الحرارة، والتبريد المتحكم فيه، وأحيانًا المعالجة الحرارية بعد الانحناء لاستعادة الخصائص.
الانحناء البارد يتخطى كل ذلك. لا يوجد قشور لطحنها قبل اللحام، ولا توجد منطقة متأثرة بالحرارة للتأهيل، ولا يوجد تشويه نتيجة التبريد غير المتساوي. ما تحصل عليه هو تصلب الانفعال، مما يزيد من قوة الخضوع قليلاً عند الانحناء ويقلل الليونة. وهذا أمر مقبول في معظم الحالات، ولكن يجب أن يؤخذ في الاعتبار عند استخدام الخدمة ذات الجدران الرقيقة أو ذات درجة الحرارة المنخفضة.
| عامل | الانحناء البارد | الانحناء الساخن |
|---|---|---|
| تشكيل درجة الحرارة | المحيطة، لا التدفئة المتعمدة | عادة 850 إلى 950 درجة مئوية |
| التأثير على المعدن الأم | تصلب سلالة، لا توجد منطقة تتأثر بالحرارة | تغييرات البنية المجهرية، قد تحتاج إلى المعالجة الحرارية |
| حالة السطح | نظيفة وجاهزة للحام | مقياس وأكسيد طبقة لإزالة |
| التكرار | عالية مع تعويض CNC وspringback | أكثر حساسية للتدفئة غير المتكافئة |
| الاستخدام النموذجي | تسوق بكرات الأنابيب، وأنابيب حوض بناء السفن، ذات التجويف الصغير إلى المتوسط | جدار سميك جدًا، نصف قطر ضيق جدًا، قطر كبير |
تحجيم الآلة: القطر، سمك الجدار والتسامح
تحدد ثلاثة أرقام ما إذا كانت الآلة تناسب متجرك: الحد الأقصى للقطر الخارجي، والحد الأقصى لسمك الجدار عند هذا القطر، والحد الأدنى لنصف قطر الانحناء. إذا كان أي من الثلاثة غامضًا في الاقتباس، فلا يمكن مقارنة هذا الاقتباس بأي اقتباس آخر.
يتم تحديد نصف قطر الانحناء بأقطار الأنابيب
إن الانحناء ثلاثي الأبعاد على أنبوب DN200 له نصف قطر مركزي يبلغ 600 مم. ثلاثة أقطار تقريبًا هي الأرضية العملية لثني السحب الدوار. تعتبر الأقطار الخمسة مريحة للعمل بالحجم، وأي شيء بدءًا من 10D فما فوق يسهل تشكيله ودعمه. الانحناءات الضيقة هي المكان الذي لا يمكن فيه تجنب الشياق والمساحات والحمولة الإضافية.
سمك الجدار ونسبة القطر إلى السمك
إن نسبة القطر الخارجي إلى سمك الجدار هي أفضل مؤشر منفرد للصعوبة. النسب المنخفضة، أي الجدار السميك بالنسبة للقطر، تتشكل بشكل نظيف ونادرًا ما تحتاج إلى أدوات معقدة. النسب العالية تعني جدارًا رقيقًا، والجدار الرقيق هو المكان الذي يبدأ فيه التجاعيد والانهيار. القاعدة الأساسية التي تستخدمها العديد من المتاجر: أقل من 20:1 تقريبًا يكون شياق التوصيل كافيًا، وفوق ذلك يصبح الشياق الكروي هو الخيار الأكثر أمانًا، وفوق 50:1 تقريبًا يجب أن تطرح أسئلة صعبة حول ما إذا كان الانحناء قابلاً للتحقيق على الإطلاق.
اثنين من التفاوتات للكتابة في أمر الشراء
- البيضاوية. يحدد ASME B31.3 الفرق بين الحد الأقصى والحد الأدنى للقطر عند أي مقطع عرضي للانحناء بنسبة 8 بالمائة من القطر الاسمي.
- ترقق الجدار على الإضافات. يجب أن يظل سمك الجدار النهائي في الجزء الخارجي من الانحناء مطابقًا للحد الأدنى المطلوب لضغط التصميم.
Springback ينتمي إلى نفس المحادثة. عادةً ما يرتد الفولاذ الكربوني بمقدار 2 إلى 5 درجات بعد تحرير الحمولة، وتزداد الكمية مع نصف القطر وقوة الخضوع. إن نظام التحكم الذي يعوض الزنبرك الخلفي تلقائيًا ليس رفاهية عند تكرار الإنتاج؛ إنه الفرق بين إعداد واحد وإعداد واحد بالإضافة إلى التعديل المستمر.
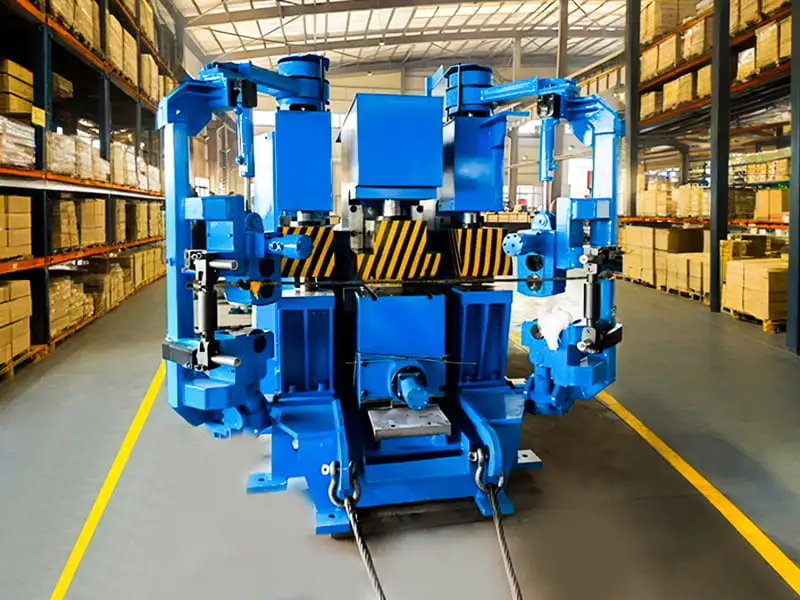
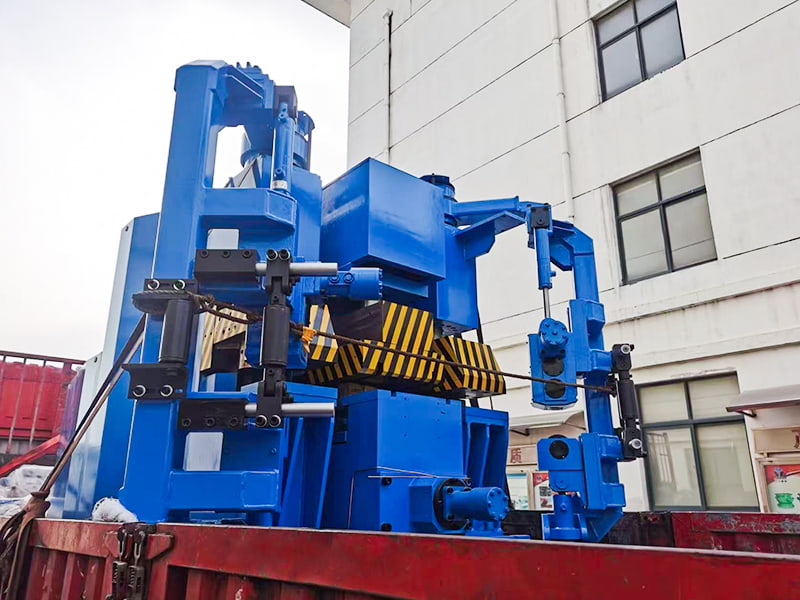 آلة الانحناء البارد سلسلة المنتجات: 400T، 600T، 700T، إلخ. تستخدم آلة الثني على البارد عملية التشكيل البارد لتشكيل الألواح الفولاذية في مجموعة متنوعة من أسطح الهيكل المعقدة. باعتبارها الركيزة الأساسية ... عرض المنتج →
درجات الأنابيب: ما ينحني بشكل نظيف وما يقاوم
الكربون الصلب هو الحالة السهلة. درجات A106 Grade B وA53 وAPI 5L تصل إلى X70 جميعها تنحني على البارد بشكل متوقع مع مجموعة قوالب متطابقة وشياق. تظل Springback متواضعة، والعملية مفهومة جيدًا.
الفولاذ الأوستنيتي هو محادثة مختلفة. تعمل الدرجات 304 و316 على التصلب عندما تتشوه، وبالتالي فإن المادة تقاوم الانحناء أكثر كلما دفعتها أكثر. يجب أن تكون الأدوات مصقولة، وعادة ما يتم فتح أنصاف الأقطار، ويتسلق الزنبرك الخلفي بشكل ملحوظ مقارنة بالفولاذ الكربوني. أصبحت درجات الدوبلكس والسوبر دوبلكس أكثر صعوبة مرة أخرى وتتطلب آلات أثقل وسرعات ذاكرة وصول عشوائي أبطأ.
الحرارة ليست الحل في هذه الحالات. عادة ما يكون نصف القطر الأكبر أو الشياق الأفضل أو التكوين الأبطأ. إذا وعد المورد بثني غير قابل للصدأ بقطر محكم بدون أدوات خاصة، فاطلب الاطلاع على تقرير الانحناء التجريبي قبل التوقيع على أي شيء.
الشياق ومجموعات القالب والتحكم في Springback
تحدد الأدوات جودة الانحناء أكثر بكثير مما تفعله حمولة الماكينة. أربعة مكونات تحمل معظم المسؤولية:
- يموت الانحناء. يضبط نصف قطر الخط المركزي. أنت بحاجة إلى واحدة لكل نصف قطر، وليس واحدة لكل زاوية.
- يموت المشبك. يمسك بالنهاية الرائدة. ينزلق قالب المشبك البالي، ويحول الانزلاق الأنبوب الجيد إلى خردة.
- يموت الضغط. يدعم الزائدة بشكل مستقيم وغالبًا ما يتم إقرانه بقالب ممسحة على الانحناءات الضيقة.
- مغزل. سدادة، مشكلة أو من النوع الكروي، مرتبطة بقضيب شياق ويتم وضعها بواسطة تابع.
تعتبر الشياق الكروية هي الاختيار المعتاد للأنابيب ذات الجدران الرقيقة لأن كل كرة تدعم الجزء الداخلي من القوس بشكل تدريجي مع تقدم الانحناء. تكون شياق التوصيل كافية عندما تكون النسبة منخفضة ويكون الانحناء كبيرًا. تعتبر قوالب المساحات أكثر أهمية بالنسبة للألمنيوم والفولاذ المقاوم للصدأ، حيث تميل المادة إلى التجمع قبل نقطة المماس.
قائمة مرجعية للمشتري لآلات تصنيع الأنابيب
قبل أن تقوم بمقارنة الأسعار، قم بكتابة هذه النقاط الست وأرسلها إلى كل مورد. سوف تفصل الإجابات البناة الجادين عن المجمعين.
- يتم ذكر القطر الخارجي المقدر والحد الأقصى لسمك الجدار عند هذا القطر بشكل منفصل.
- يتم التعبير عن الحد الأدنى لنصف قطر الانحناء بمضاعفات قطر الأنبوب، مع توقع ترقق الجدار عند هذا نصف القطر.
- محاور التحكم المقدمة: زاوية الانحناء وحدها، أو زاوية الانحناء بالإضافة إلى التغذية والدوران.
- ما إذا كان يتم تضمين الانحناء التجريبي على درجة الأنابيب الخاصة بك، مع سمك الجدار الخاص بك.
- المهل الزمنية للموت والشياق، بالإضافة إلى تكلفة وتوافر قوالب المشبك الاحتياطية.
- زمن استجابة الخدمة وموقع أقرب مهندس دعم.
الانحناء البارد في أعمال بناء السفن والكراكات
إن تصنيع الأنابيب في حوض بناء السفن هو عمل منخفض الحجم وعالي التنوع. تحمل سفينة واحدة الصابورة والآسن والوقود وزيت التشحيم ومياه البحر والأنظمة الهيدروليكية، بأحجام التجويف التي تتراوح من DN25 إلى DN400 وزوايا الانحناء المنتشرة عبر النطاق بأكمله. العديد من المكبات هي لمرة واحدة. في ظل هذه الظروف، فإن الحد الحقيقي للآلة ليس الحد الأقصى لقطرها؛ إنها مدى سرعة تغيير مجموعة القوالب ومدى سرعة تعيين برنامج جديد.
معدات التجريف تشير في الاتجاه الآخر. تحمل أنابيب الشفط والتفريغ الموجودة على جرافة الشفط القاطعة الملاط الكاشطة بسرعة عالية، لذلك تكون الجدران سميكة ومهم للحماية من التآكل. يتم تشكيل الانحناءات في تلك الخدمة لإغلاق التفاوتات لأن عدم التطابق في المفصل الميداني يعني قطع بكرة نهائية. إن الماكينة شديدة التحمل ومجموعة الشياق المطابقة بشكل صحيح هي ما يحافظ على تلك المكبات في حدود التسامح.
كلتا البيئتين تكافئان نفس العادة: التعامل مع الانحناء كعملية خاضعة للرقابة بدلاً من شعور المشغل. أدوات أرضية المتجر مثل 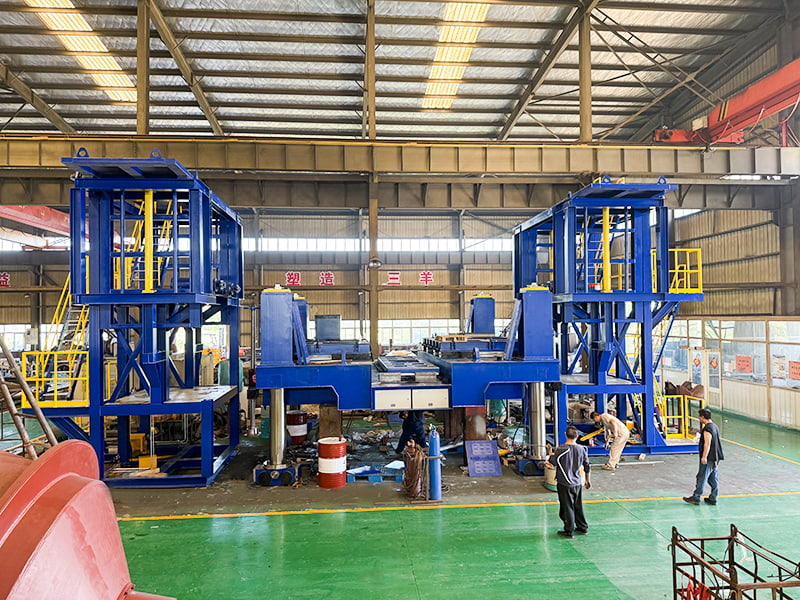 منصة تركيب ملاط الدفة منصة تركيب المروحة في الهندسة البحرية عبارة عن نظام أدوات دقيق مصمم خصيصًا للتجميع المتكامل لأنظمة دفع السفن واسعة النطاق... عرض المنتج → يتبع نفس المنطق، مما يوفر قاعدة ثابتة وقابلة للتكرار بحيث تظل المحاذاة والملاءمة متسقة من وحدة إلى أخرى.
مخاطر الشراء التي لا تظهر إلا بعد التسليم
الفشل الأكثر شيوعًا ليس الآلة ذات الأداء الضعيف. إنها آلة تم تحديد حجمها صغير جدًا. تتكرر عدة أنماط عبر المشاريع:
- يتم تحديد السعة عند الحد الأقصى للقطر الاسمي ولكن عند أنحف جدار، وبالتالي تتوقف الماكينة بمجرد وصول سمك الجدار الحقيقي.
- تحكم أحادي المحور في متجر يقوم بتشغيل العشرات من المكبات المختلفة أسبوعيًا.
- يتم توفير مجموعة قوالب واحدة، مما يحول تغييرات القالب إلى عنق الزجاجة في الإنتاج.
- يتم تشغيل الانحناءات التجريبية على أنبوب عينة المنشئ بدلاً من المادة الفعلية للمشتري.
- لا يوجد اتفاق على قطع الغيار أو التدريب أو التشغيل في الموقع.
كل من هذه الأشياء رخيصة الثمن لإصلاحها قبل الطلب ومكلفة بعد ذلك.
الصيانة وعادات التشغيل الآمنة
تتميز آلات الثني الهيدروليكية على البارد بالقوة، ولكنها لا تتسامح مع الزيت الملوث والأدوات البالية. حافظ على نظافة السائل الهيدروليكي وقم بتغيير المرشحات في الموعد المحدد. افحص قوالب المشبك والضغط للتأكد من عدم ارتدائها كل بضعة آلاف من الانحناءات، لأن القالب الذي فقد مظهره سوف ينتج شكل بيضاوي قبل وقت طويل من ظهوره بشكل واضح تالفًا. تحقق من استقامة قضبان الشياق، وتحقق من إعداد موضع الشياق بعد أي تغيير في الأدوات.
من ناحية السلامة، أبقِ يديك بعيدًا عن منطقة إغلاق القالب أثناء الدورة، واستخدم التحكم باليدين في المكان الذي تم تركيبه فيه، ولا تصل أبدًا إلى منطقة الانحناء أثناء استمرار الآلة في الضغط. قم بدعم الأنابيب الطويلة على حوامل الأسطوانة حتى لا يقاوم المشغل وزن البكرة في نفس الوقت الذي تتحمل فيه لوحة التحكم.
الأسئلة المتداولة
هل يتطلب الانحناء البارد دائمًا شياقًا؟
لا. غالبًا ما تتشكل الانحناءات الكبيرة على الأنابيب السميكة بشكل نظيف بدون دعم داخلي. بمجرد ارتفاع نسبة القطر إلى السمك، يصبح الشياق هو الخيار الاقتصادي لأنه يمنع التجاعيد بدلاً من إصلاحه لاحقًا.
هل يمكن أن يؤدي الانحناء البارد إلى إتلاف الأنبوب؟
إنه يخفف الجدار من الخارج من الانحناء ويصلب المادة قليلاً. يمكن التنبؤ بكلا التأثيرين وإدارتهما من خلال اختيار نصف القطر والأدوات والتحكم في العمليات. من ناحية أخرى، يؤدي الانحناء غير المنضبط إلى إنتاج الخردة.
ما هو أصغر نصف قطر يجب أن أصمم حوله؟
ثلاثة أقطار هي الأرضية العملية لثني السحب الدوار، وخمسة أقطار هي أكثر لطفًا للأدوات والإنتاجية. إذا كان التخطيط يسمح بذلك، قم بالتصميم حول 5D وسوف يستمر الجهاز لفترة أطول.
ما المدة التي تستغرقها آلة الثني البارد للتسليم؟
تستغرق الآلات الهيدروليكية القياسية عادةً أسابيع وليس أشهر، ولكن مجموعات القوالب والشياق المخصصة غالبًا ما تستغرق وقتًا أطول من الآلة نفسها. اطلب الأدوات بالتوازي، وليس بعد ذلك.
إن تحديد حجم الماكينة هو القرار الذي يصعب التراجع عنه والأسهل في اتخاذه في البداية. قم بتمرين أكبر تجويف لديك، وأثقل جدار لديك، وأضيق نصف قطر، ثم تأكد من أن الماكينة يمكنها الحفاظ على الشكل البيضاوي في حدود 8 بالمائة والحفاظ على ترقق الجدار داخل الحد الأدنى للتصميم في انحناء تجريبي حقيقي. افعل ذلك قبل صدور أمر الشراء، ولن يفاجئك المتجر بعد ستة أشهر.
إذا كنت تريد رأيًا ثانيًا بشأن القدرات والأدوات قبل الالتزام، اتصل بفريقنا الهندسي وأرسل عبر جدول الأنابيب الخاص بك وقائمة الانحناء.
-
شرح تأثير اللوائح البيئية على تصميم معدات التجريف
-
-
 أنواع أبواب قادوس الحفارة: الأبواب السفلية، والصمامات المخروطية، وتفريغ الهيكل المنقسم
-
 وظيفة وتصميم جسر الكراكة: شرح تحميل المسارات على ذراع السحب TSHD
-
 صيانة كتلة بكرة جسر الحفارة: حدود التآكل والتشحيم والجداول الزمنية
-
 آلة الثني البارد لتصنيع الأنابيب: دليل المشتري لأحواض بناء السفن
حقوق النشر2025 Taizhou Sanyang Heavy Machinery Co., Ltd. جميع الحقوق محفوظة الشركات المصنعة لمنتجات الآلات الثقيلة غير القياسية
العودة إلى الأعلى