

وظيفة وتصميم جسر الكراكة: شرح تحميل المسارات على ذراع السحب TSHD
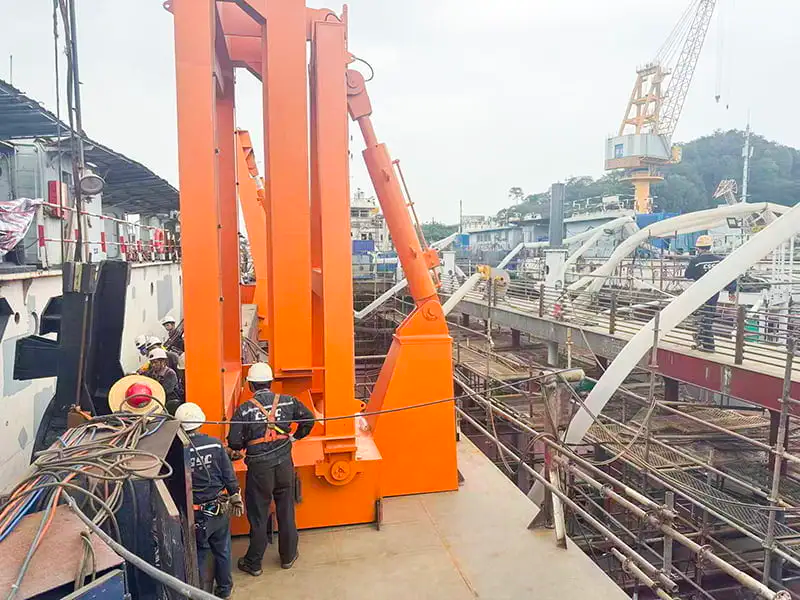
يمكن لذراع السحب الموجود على الحفارة ذات قادوس الشفط متوسطة الحجم أن يزن 40 طنًا جافًا، وأكثر من ذلك بكثير عندما يكون الأنبوب مملوءًا بالماء ويتم تحميل رأس السحب بالطين. كل طن من ذلك يمر عبر القنطرة عندما يتم رفع الذراع إلى موضع المسار، ويمر جزء منه في كل حركة بينهما. القنطرة، باختصار، هي الهيكل الذي يحمل ويوجه ويتحكم في ذراع السحب، وهي النقطة الصعبة التي يلتقي فيها الهيكل والروافع والأسلاك الجانبية وأنبوب الشفط.
لذلك نادراً ما يتم عزل مشاكل القنطرية. تظهر المرونة الإضافية على شكل تآكل غير متساوٍ على كتل الأسلاك الجانبية؛ يظهر الدبوس الذي يحمل درجة من المحاذاة على شكل أنبوب يتدلى من المستوى وغدة دوارة تبكي الملاط؛ يظهر اللحام الأساسي الذي لم يتم ضبط حجمه أبدًا لتعب الدورة العالية على شكل صدع بعد موسمين أو ثلاثة مواسم. تغطي الأقسام أدناه ما تفعله القنطرة، وكيف يقوم المصممون بتحديد حجم الفولاذ والمحامل، وما هي التفاوتات التي تقرر ما إذا كان الهيكل البديل سيتم تثبيته بشكل نظيف في حوض بناء السفن، وما الذي يجب إعداده قبل الطلب.
ما الذي تفعله القنطرة فعليًا على الحفارة النطاطية
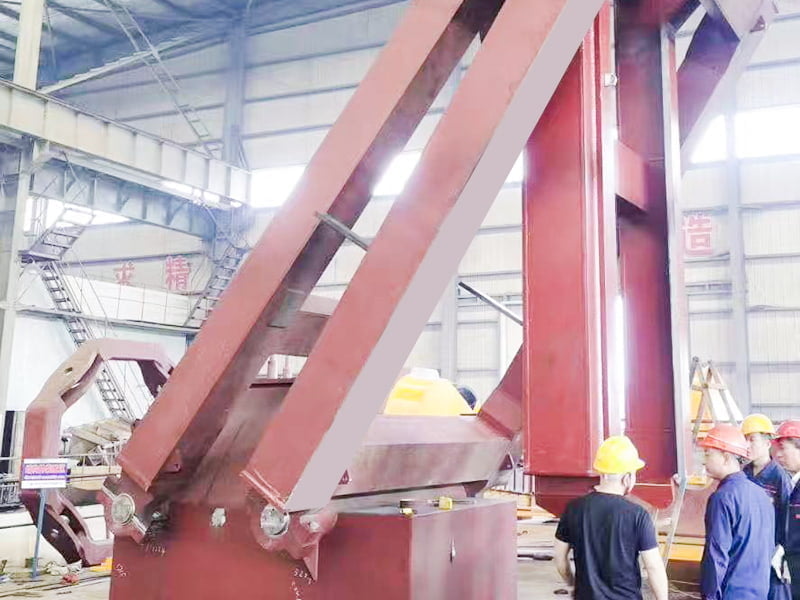
تقع القنطرة على جانب السفينة، وتمتد فوق أنبوب السحب وعادة ما تكون عبارة عن بوابة ملحومة ذات ساقين تهبط على مقاعد سطح السفينة أو على أساس مخصص. لديها خمس وظائف، والهيكل الذي يؤدي أربعًا منها بشكل جيد سيظل فاشلاً في الخدمة.
- حمل ذراع السحب في الوضع المرتفع أو المسار أو الميناء، مع نهاية رأس السحب في المهد، بحيث تأخذ القنطرة لحظة انحناء الأنبوب بالإضافة إلى التضخيم من حركة السفينة.
- توجيه الذراع أثناء إنزاله ورفعه: الحفاظ على الأنبوب في مستوى عمله وخاليًا من طلاء القشرة، ومقاومة التأرجح الذي يحدث بسبب التدحرج.
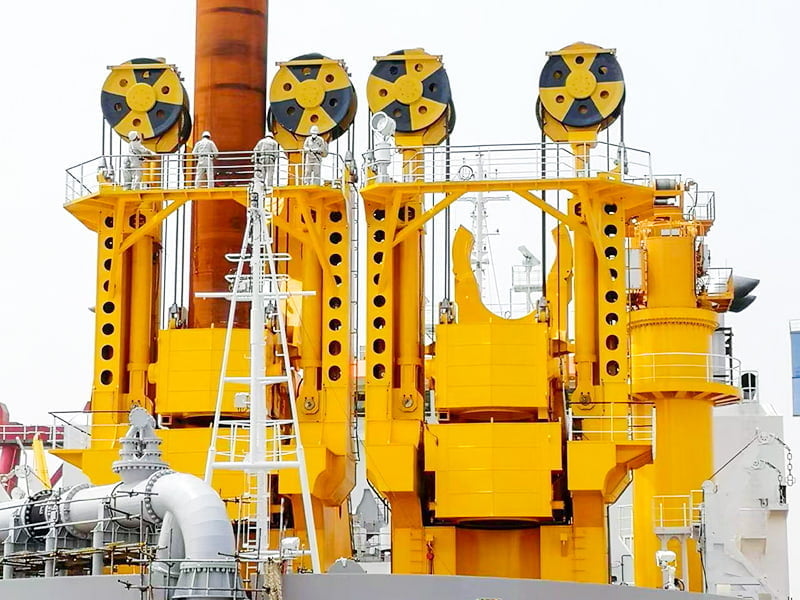
- تثبيت نظام الحبال، بما في ذلك الحزم العملاقة، ودبابيس الحزم، وكتل الأسلاك الجانبية، وأدلة الحبال، ومقدمة الرافعة. يتم تحديد هندسة الحبل هنا، وغالبًا ما يكون تآكل الحبل في اتجاه مجرى النهر هو ثمن التصميم السيئ للحزم.
- دعم الوصلات في نهاية الأنبوب: الغدة الدوارة التي تسمح للأنبوب بالدوران حول محوره، والمفصل الكارديني الذي يمتص الانحراف الزاوي عندما يتبع رأس السحب قاع البحر.
- تقوية جانب السفينة محليًا، لأن التفاعلات العملاقة تهبط على المقاعد والأقواس وأدوات تقوية القذائف التي تقع عادةً في نفس نطاق التوريد.
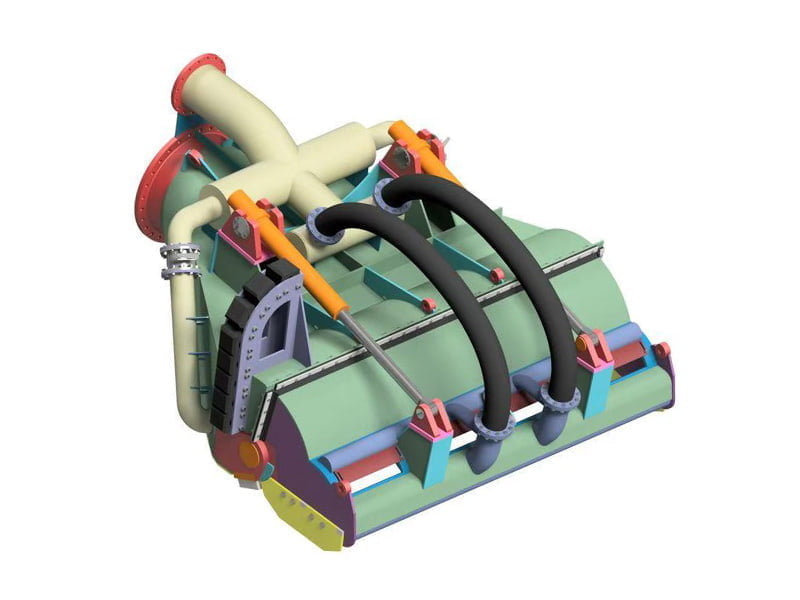
في الحفارة ذات الشفط القاطع، تؤدي جسر السلم وظيفة مماثلة لآلة مختلفة تمامًا، لذلك تتداخل أسماء المكونات بينما لا تتداخل حالات التحميل. إذا كنت تقارن بين العائلتين، فمن المفيد أن تبدأ بالنطاق الكامل من مكونات الحفارة ذات قادوس الشفط ، الذي يقوم بتجميع عناصر الأنابيب ورأس السحب والغدد والقادوس حسب الوظيفة بدلاً من رقم الرسم.
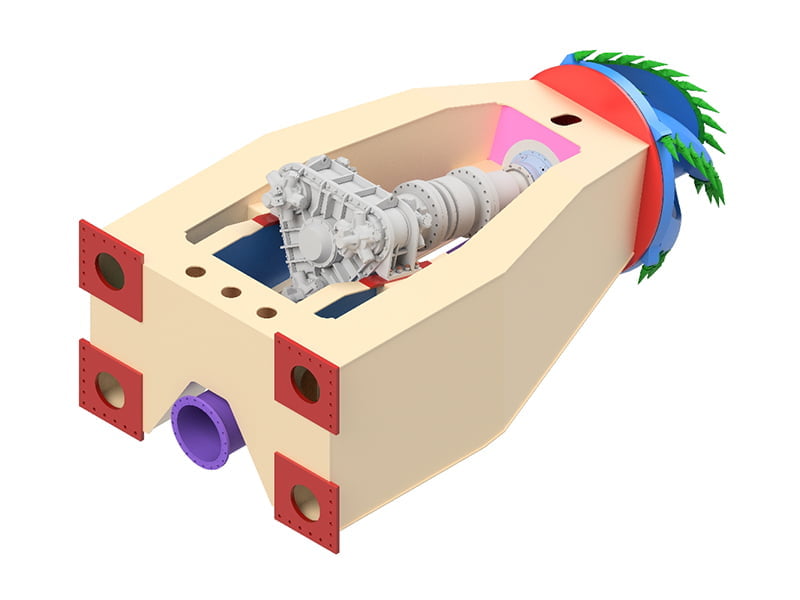
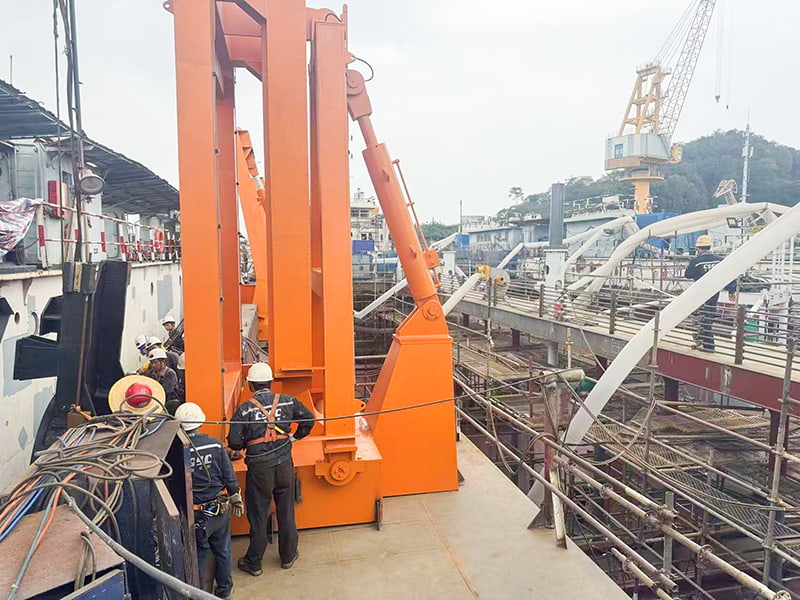 جسرية لمكونات الحفارة ذات قادوس الشفط الزائد جسر حامل للحمل الرئيسي يربط الهيكل برأس القادوس؛ يدعم آلية 50-300 طن، وتحديد المواقع، والتحكم في العمق، وامتصاص الصدمات الديناميكي، وتوجيه الخدمة. عرض المنتج →
منطق التصميم: الأحمال والصلب والمحامل
حالات التحميل التي تدفع الفولاذ
الوزن الثابت هو مجرد نقطة البداية. تجمع أحمال تصميم القنطرية بين وزن الأنبوب ورأس السحب، والتربة المحصورة، وعامل تضخيم ديناميكي يبلغ حوالي 1.3 إلى 2.0 اعتمادًا على قاعدة الفئة وحالة البحر، وحمل الرافعة عندما يكون رأس السحب عالقًا، والصدمة من المواد الصلبة. يستحق التعب اهتمامًا أكبر مما يحصل عليه عادة: يبقى الأنبوب في الماء لأسابيع في كل مرة، لذلك يتم تحميل الهيكل عن طريق حركة أمواج متواصلة ذات سعة صغيرة بدلاً من عدة مصاعد في اليوم. وهذا هو إجهاد الدورة العالية، ولهذا السبب فإن تفاصيل اللحام في القاعدة وحول أقواس الحزم لها أهمية أكبر بكثير من مجرد عامل كبير على الإنتاجية.
هيكل واختيار المواد
معظم الجسور في هذا المقياس عبارة عن عوارض صندوقية أو صفائح ملحومة في درجات هيكل عالية القوة مثل DH36 أو EH36، أو ما يعادلها S355، ويتم اختيارها لمعامل القسم دون التخلي عن المتانة في منطقة الرش. تفصل عادات التصنيع بين الهيكل الذي يتم تثبيته بشكل نظيف عن الهيكل الذي لا يقوم بذلك: تصنيع الوسادات وتجويف المسامير بعد اللحام، والتحكم في التشوه من خلال تسلسل اللحام الذي يوازن الحجم على جانبي القسم.
المحامل والحزم وأجهزة نهاية الأنابيب
عادةً ما يتم تشغيل دبابيس المفصلات والدبابيس في البطانات البرونزية مع الشحوم أو التشحيم المحكم، ويتم تشكيل التجاويف لتناسب H7 والدبابيس حتى h6. يجب أن يتطابق نصف قطر أخدود الحزم مع قطر الحبل الفعلي بدلاً من القطر الاسمي، وعادةً ما يتم الاحتفاظ بنسبة قطر الحزم إلى الحبل عند اثني عشر إلى ستة عشر أو أعلى بحيث يظل ضغط الانحناء في السلك معقولًا. نادرًا ما يكون ذراع السحب جامدًا أيضًا: معوض الانتفاخ يحمل التوتر وزاوية الأنبوب ضمن نطاق ضيق بينما تتحرك السفينة في طريق بحري، وتمتص الغدة والمفصل الكارداني الدوران المتبقي.
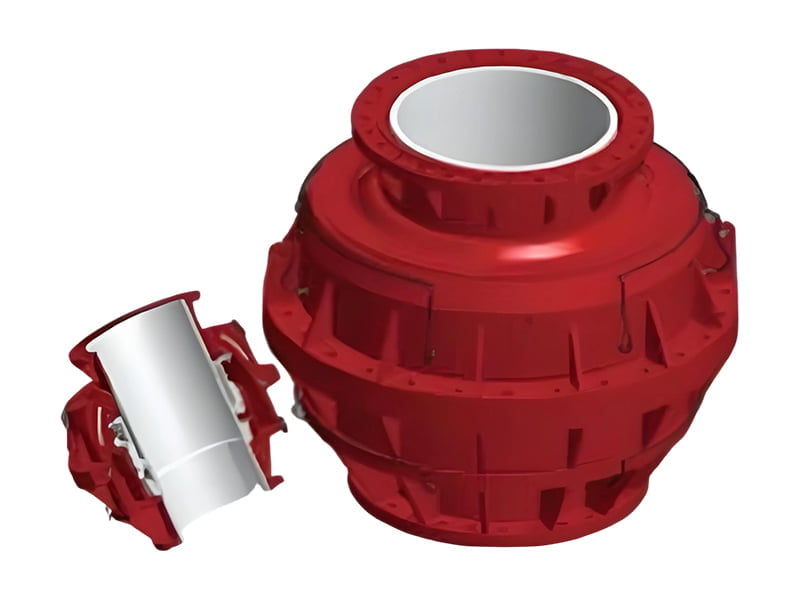
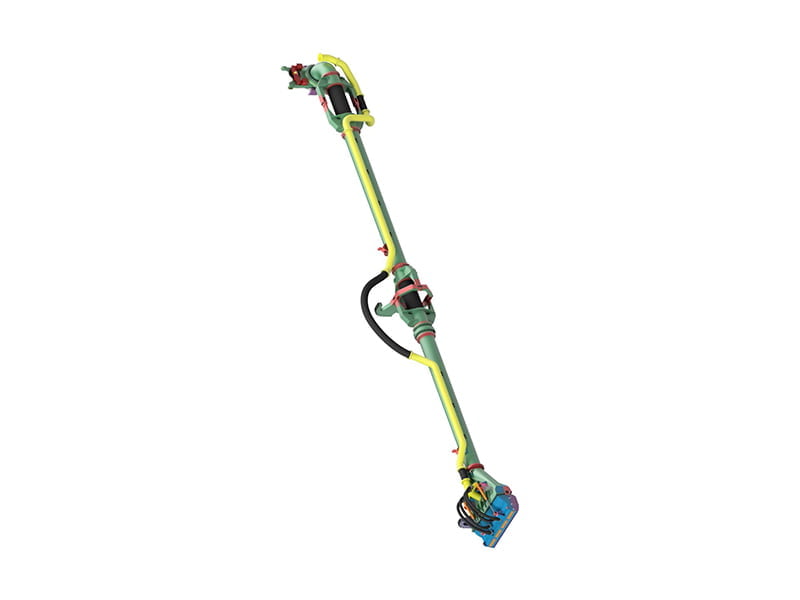
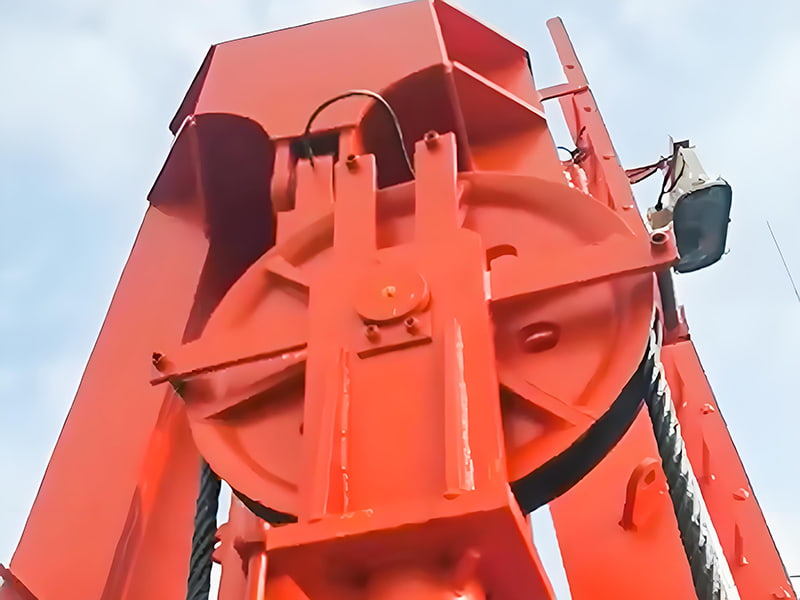 معوض الانتفاخ لأنظمة الحفارة ذات القادوس الممتص الزائد يوفر معوض الانتفاخ تعويضًا عن الارتفاع في الوقت الفعلي، ويثبت الضغط الأرضي لرأس السحب في حدود ±5%، ويقلل أحمال الصدمات الديناميكية بنسبة 60-80%. عرض المنتج →
التفاوتات والتحكم في الواجهة: حيث تفشل الجسور حقًا
العمل التحديثي هو المكان الذي تفشل فيه المشاريع العملاقة، عادةً لأسباب تتعلق بالأبعاد وليس لأسباب معدنية. لم يتم بناء الهيكل على نفس مرجعية الهيكل الجديد، وربما تم إصلاح مقاعد السطح في مرحلة ما، ولم يقم أحد بقياس الالتواء في جانب السفينة. يسرد الجدول أدناه المعلمات التي تستحق التثبيت في وثيقة التحكم في الواجهة قبل بدء التصنيع.
| المعلمة | هدف نموذجي | ما يمنع |
|---|---|---|
| تناسب تجويف البطانة (دبوس المفصلي) | تجويف H7، دبوس h6، خلوص قطري 0.10-0.30 مم | نوبة الدبوس في درجة حرارة العمل، أو تأثير التحميل من مفصل مرتخي |
| إحزم محاذاة المحور | في حدود 0.5-1.0 ملم لكل متر عبر الحزم | حبل ركوب الحافة والتآكل الجانبي واستبدال الأسلاك قبل الأوان |
| تصاعد وسادة التسطيح | 0.10-0.20 ملم على وجه التلامس الآلي | تحميل النقطة وتآكل الفجوة وتكسير لحام الأساس |
| موضع الثقب فوق مجموعة الوسادة | زائد أو ناقص 1.0-2.0 ملم | تلمع في حوض بناء السفن، والثقوب الممدودة ونافذة التثبيت المفقودة |
| درجة الفولاذ الهيكلي | ما يعادل DH36 أو EH36 أو S355 | سلوك هش في درجات الحرارة المنخفضة وفي منطقة الرش |
| عوامل التصميم | 1.3-1.5 عند الحمل الساكن، وعامل الصدمة يصل إلى 2.0 | دبابيس وأقواس ونهايات حبل صغيرة الحجم |
هناك إدخالان يجذبان الانتباه أكثر من البقية. موضع الثقب أولاً: القنطرية التي تحتاج إلى 4 مم من الرقائق على مقعد واحد هي محادثة مع مساح الفصل، في حين أن تلك التي تم حفرها لمسح مُقاس ليست كذلك. تسطيح الوسادة ثانيًا: سيتم سحب الوسادة المسطحة على الرسم ولكنها مصقولة في ورشة العمل بشكل مستقيم بواسطة البراغي وتحميل اللحام الموجود أسفلها مسبقًا. يتبع اختبار القبول نفس المنطق، مع حمل إثبات على الرافعة والجسر عند 1.25 مرة من الحمل المقدر، وتجميع تجريبي للمفاصل الدبوسية قبل الطلاء، وإصدار تقرير الأبعاد مع الهيكل.
عمر الخدمة: تآكل الأجزاء ودورة التجريف
القنطرة عبارة عن هيكل ثابت، ولكن كل ما تحمله قابل للاستهلاك. صيانة الميزانية حول أربعة بنود.
- كتل الأسلاك الجانبية والحبال: يكون تآكل الحزم هادئًا ومتقدمًا، لذا تحقق من تسطيح الحبل والأسلاك المكسورة في نفس الفاصل الزمني الذي تستخدمه لرأس السحب.
- بطانات الحزم: استبدلها عندما يفتح نصف قطر الأخدود خارج حدود صانع الحبال، وليس عندما تبدو البطانة رقيقة.
- المسامير والبطانات: قم بقياس الخلوص عند كل إرساء، لأن المفصل الذي تحول من تداخل خفيف مناسب إلى اللعب المرئي قد غيّر بالفعل زاوية عمل الأنبوب.
- الطلاء والأنودات: منطقة الرش هي المكان الذي تموت فيه القنطرة أولاً.
يجب أن تتبع فترات التفتيش دورة التجريف بدلاً من التقويم. ستظهر السفينة التي تقوم بتجريف الرمال الكاشطة لمدة 6000 ساعة سنويًا تآكلًا في وقت أبكر بكثير من الطمي الناعم الذي يعمل في حملة واحدة. يمنحك تسجيل زاوية الأنبوب وشد السلك وخلوص الدبوس بعد كل حوض جاف خط الاتجاه الذي يحول الفحص إلى قرار.
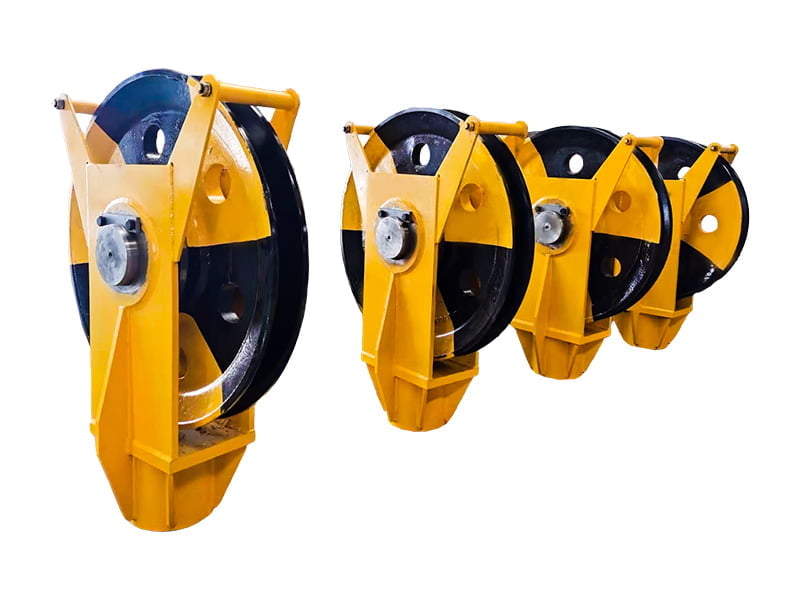
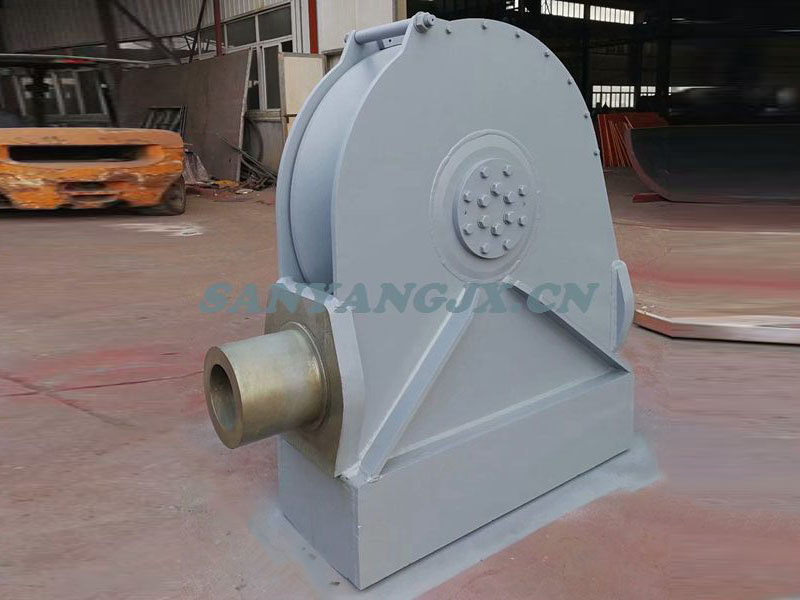 بكرة انزلاقية أفقية للحفارة ذات الشفط القاطع توجيه الكابلات والبكرة الحاملة للكراكة ذات الشفط القاطع، الانزلاق والتأرجح الجانبي، مما يقلل من تآكل الكابل أثناء حمل أحمال الجر. عرض المنتج →
المشتريات والتحديث: ما يجب إرساله إلى الشركة المصنعة
تم تصميم جسر غير قياسي مقابل هيكل السفينة، ولم يتم اختياره من الكتالوج، وبالتالي فإن حزمة الإدخال هي التي تحدد الجدول الزمني. الحد الأدنى الذي يمنع المتجر من وضع الافتراضات هو:
- مسح الأبعاد لمقاعد السطح، بما في ذلك التسطيح ومسافة الفتحة والارتفاع وأي إصلاحات ملحومة.
- غلاف التشغيل: الحد الأقصى لزاوية الأنبوب، وموضع المسار، وحمولة الرفع للرافعة، وحالة البحر التصميمية للعبور.
- الأحمال البينية من مورد الأنابيب، بالإضافة إلى وزن الأنبوب ومركز الثقل في حالة استبدال الأنبوب.
- متطلبات الفئة والعلم الواجب توافرها، ومن يملك مراسلات الموافقة.
- قيود النقل، ومواضع عروة الرفع، ومدى الاختبارات غير التدميرية الذي تتوقعه على الوصلات الرئيسية.
اطلب إجراء تجميع تجريبي للمفاصل الدبوسية قبل الشحن، وأن ينتقل تقرير الأبعاد مع الهيكل. عندما يتم تسليم رأس سحب أو انحناء أو غدة جديدة بجانب القنطرة، يجب أن يغطي مسح واحد كلا العنصرين، لأن الواجهة مشتركة؛ تجميعها في شحنة واحدة، كما يحدث مع عمليات تسليم اسحب الرأس واسحب أجزاء الذراع ، يحتفظ بهذه الوثائق في مكان واحد.
الأسئلة الشائعة
هل يمكن إصلاح القنطرة في مكانها بدلاً من استبدالها؟
في كثير من الأحيان، نعم. يعد التجديد الموضعي للساق أو مجمعة أو شريحة الحزم أمرًا طبيعيًا، بشرط أن يتبع لحام الإصلاح إجراءً مؤهلًا ويتم إعادة فحص محاذاة تجويف الدبوس بعد ذلك. عادة ما يكون الاستبدال ناتجًا عن تشويه في القسم الرئيسي أو عن طريق التآكل تحت المسموح به الأصلي، وليس عن طريق شق واحد.
جسر الرافعة الثابتة أو هيكل الدوران؟
الجسور الثابتة أبسط وأكثر صلابة وأرخص في الصيانة. يكتسب هيكل الدوران مكانه عندما يجب تخزين الأنبوب بعيدًا عن الجانب لعمليات النقل الطويلة، أو عندما لا يترك ترتيب السطح مساحة لبوابة ثابتة. تأكد من أن ملف التشغيل يحتاج حقًا إلى درجة إضافية من الحرية قبل الدفع مقابل حلقة الدوران وترتيب القفل الخاص بها.
ما الذي يدفع سعر القنطرة البديلة أكثر؟
التصنيع والمحاذاة، وليس الفولاذ الخام. عادةً ما تكلف عمليات تصنيع الوسادات والتجويف بعد اللحام والتجميع التجريبي وإعداد تقارير الأبعاد أكثر من الفرق بين الدرجة القياسية والدرجة الأعلى قوة. إن قطع هذه الخطوات لتوفير المال يؤدي ببساطة إلى نقل التكلفة إلى فترة بناء السفن، حيث يصعب استيعابها.
تعتبر القنطرة هي العنصر الأقل بريقًا في مجموعة معدات التجريف وواحدة من العناصر القليلة التي يؤدي فشلها إلى إيقاف السفينة تمامًا. قم بقياس حجمها من غلاف التشغيل الحقيقي، وقم بتشكيل الواجهات بعد اللحام، وقم بقياس الهيكل قبل قطع الفولاذ، وقم بمعاملة الحزم والحبال والدبابيس على أنها مواد مستهلكة. افعل ذلك وسيظل الهيكل في مكانه: في الخلفية، أمسك ذراع السحب بثبات على جانب السفينة.
-
شرح تأثير اللوائح البيئية على تصميم معدات التجريف
-
-
 أنواع أبواب قادوس الحفارة: الأبواب السفلية، والصمامات المخروطية، وتفريغ الهيكل المنقسم
-
 وظيفة وتصميم جسر الكراكة: شرح تحميل المسارات على ذراع السحب TSHD
-
 صيانة كتلة بكرة جسر الحفارة: حدود التآكل والتشحيم والجداول الزمنية
-
 آلة الثني البارد لتصنيع الأنابيب: دليل المشتري لأحواض بناء السفن
حقوق النشر2025 Taizhou Sanyang Heavy Machinery Co., Ltd. جميع الحقوق محفوظة الشركات المصنعة لمنتجات الآلات الثقيلة غير القياسية
العودة إلى الأعلى