

نصائح لصيانة الكسارة المخروطية: الفحوصات اليومية، والبطانات، وفترات التشحيم
نادرًا ما تكون بطانة الوعاء البالية أول شيء يحدث خطأً في الكسارة المخروطية. بحلول الوقت الذي يصبح فيه نمط التآكل مرئيًا، عادة ما يكون السبب الحقيقي مستمرًا لعدة أشهر: تغذية خارج المركز من شاحنات النقل، أو درجة حرارة الزيت العائد التي تسللت إلى ما بعد الحد الأقصى، أو إعداد جانبي مغلق تم ضبطه لمطاردة منحنى المنتج بدلاً من قراءة الحمل.
النسخة القصيرة من صيانة الكسارة المخروطية هي كما يلي: حافظ على التغذية مركزية ومختنقة، وحافظ على إعداد الجانب المغلق داخل نطاق التسامح الخاص بها، وحافظ على زيت التشحيم نظيفًا وباردًا، وسجل نفس القراءات الخمس في كل نوبة، واستبدل أجزاء التآكل عند قياس التآكل بدلاً من التقويم. كل شيء آخر هو تفاصيل، والتفاصيل هي ما توضحه الأقسام أدناه.
كل تحول: خمس قراءات تستحق الكتابة
تعلن معظم حالات فشل الكسارة المخروطية عن نفسها قبل أسابيع من توقف الإنتاج. المشكلة هي أن التحذير يأتي كحركة صغيرة في رقم لم يسجله أحد بالأمس، لذا يبدو وكأنه ضجيج وليس اتجاهًا.
يغطي سجل التحول الواحد الذي يحتوي على خمسة إدخالات غالبية أوضاع الفشل:
- تيار المحرك الرئيسي - أسرع مؤشر متاح لحمل الكسارة.
- تزييت عودة درجة حرارة الزيت - أسرع مؤشر لتحمل الشدة.
- ضغط نظام التشحيم - التغيير المفاجئ يعني عادةً انسداد الفلتر أو فشل المضخة.
- الاهتزاز في حلقة التعديل - أول علامة على وجود حمل غير متوازن أو غريب الأطوار.
- إعداد الجانب المغلق (CSS) - يتم قياسه في نهاية الوردية، وليس مرة واحدة في الشهر.
تعامل مع الأشكال الموجودة في الجدول أدناه كمرجع أولي واستبدلها بالقيم التي تحددها الشركة المصنعة لطرازك. ثم قم بضبط نقطة الإنذار على ما يقرب من 10 إلى 15 بالمائة خارج النطاق الطبيعي، بحيث لا يزال هناك وقت للرد بدلاً من وقت الإغلاق.
| القراءة | فرقة العمل العادية | مشغل التوقف والفحص | كيفية قياس |
|---|---|---|---|
| تيار المحرك الرئيسي | مستقر، بمتوسط أقل من تصنيف اللوحة | أكثر من 8 بالمائة فوق خط الأساس الخاص به لنوبتين متتاليتين | مقياس خزانة التحكم |
| التشحيم عودة درجة حرارة الزيت | 38 إلى 50 درجة مئوية | أعلى من 55 درجة مئوية، أو ارتفاع 10 درجات خلال 30 دقيقة | ميزان حرارة خزان الزيت |
| ضغط نظام التشحيم | ثابت داخل نافذة الشركة المصنعة | تقلب أوسع من 0.05 ميجا باسكال، أو انخفاض مفاجئ | مقياس ضغط اللوحة |
| الاهتزاز في حلقة التعديل | خط أساس مسطح على نفس نقطة التركيب | أي ارتفاع بنسبة 20 بالمئة أو أكثر عن خط الأساس | مقياس الاهتزاز المحمول |
| إعداد الجانب المغلق | ضمن زائد أو ناقص 2 ملم من الهدف | الانجراف 5 ملم أو أكثر | طلقة الرصاص أو مقياس بالموجات فوق الصوتية |
التحكم في التغذية هو أرخص صيانة يمكنك إجراؤها على الإطلاق
لا شيء في الكسارة المخروطية يتآكل بشكل أسرع من الآلة التي يتم تغذيتها من جانب واحد. عندما تهبط المادة على نقطة واحدة من الوعاء، تتركز قوة التكسير على قطاع واحد من الوشاح والبطانات، ويتم دفع العمود الرئيسي بعيدًا عن المحور، ويصبح سحب التيار غير متساوٍ. يمكن للبطانات الموجودة في هذا القطاع أن تتآكل أسرع مرتين إلى ثلاث مرات من بقية الحلقة.
الإصلاح لا يكلف شيئا سوى الانضباط:
- إطعام حول 360 درجة كاملة. يعتبر موزع التغذية الدوار أو المتأرجح هو الحل القياسي، وهو يدفع تكاليفه بنفسه ضمن مجموعة بطانة واحدة في معظم التركيبات.
- قم بتشغيل الاختناق عندما تسمح الدائرة بذلك. تمتص الحجرة التي تظل ممتلئة طاقة التأثير من خلال طبقة المادة بدلاً من البطانات، وتنتج شكل منتج أكثر اتساقًا.
- احترام الحد الأقصى لحجم التغذية. كتل كبيرة الحجم لا تنكسر. يقومون بثني العمود الرئيسي، ويطرقون البطانات، ويزيدون تيار المحرك.
- الشاشة قبل أن تسحق. الغرامات التي تتجاوز الشاشة وتدخل الغرفة تملأ التجويف وتزيد من سحب الطاقة وتقلل من الإنتاجية دون إنتاج أي منتج مفيد.
إذا كان تيار المحرك يتأرجح بأكثر من بضعة بالمائة أثناء التشغيل الثابت للإنتاج، فانظر إلى ترتيب التغذية قبل أن تنظر إلى الكسارة.
البطانات، إعداد الجانب المغلق وشكل الغرفة
تصبح بطانات المنغنيز أكثر صلابة أثناء ارتدائها، مما يعني أن المجموعة الجديدة تكون ناعمة خلال أول 100 ساعة أو نحو ذلك. تحدث فترة الاختراق هذه عندما يحدث معظم التشوه الأولي، لذا فإن CSS الذي يقيس بشكل مثالي في اليوم الأول يمكن أن يكون على بعد عدة ملليمترات بحلول نهاية الأسبوع الأول.
ثلاث عادات تبقي الغرفة تحت السيطرة:
- قم بقياس CSS بعد كل وردية للأسبوع الأول لمجموعة الخطوط الملاحية المنتظمة الجديدة ، ثم انتقل إلى جدول أسبوعي بمجرد استقرار معدل التآكل.
- التفتيش بدلا من التخمين. يجب سحب البطانة ذات التآكل غير المتساوي، أو الشقوق عند حافة التثبيت، أو سمك متبقي أقل من حد الخردة الذي حددته الشركة المصنعة، حتى لو كانت لا تزال متكسرة.
- شاهد منحنى المنتج، وليس فقط الحمولة. مع تغير هندسة الغرفة، ينتقل التدرج النهائي نحو النهاية الخشنة، ويسقط الجزء الناعم بعيدًا. عادةً ما تعني القفزة المفاجئة في العوائد كبيرة الحجم أن شكل الغرفة قد خرج عن الشكل.
يعد التآكل غير المتساوي هو السبب الوحيد الأكثر شيوعًا لفشل مجموعة البطانة مبكرًا، وغالبًا ما يكون ذلك بسبب مشكلة التغذية أو CSS وليس مشكلة تعدين. إذا كنت تحدد آلة جديدة لمحجر أو دائرة مجمعة، فلدينا 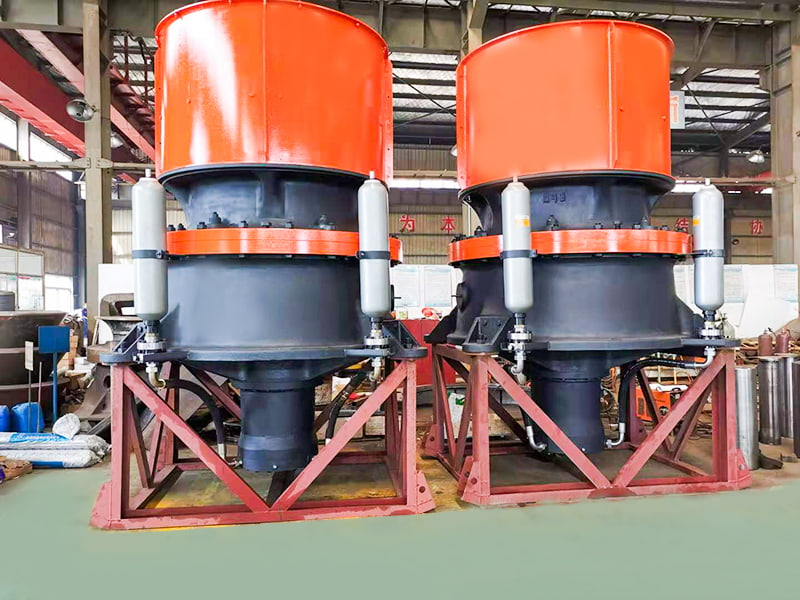 كسارة مخروطية مع تعديل هيدروليكي للتكسير الثانوي والثالث كسارة مخروطية تستخدم التكسير الرقائقي في غرفة حلقية لإنتاج مادة مكعبة من الخامات الصلبة، مع تعديل التفريغ الهيدروليكي والحماية من الإفراط في الانزلاق. يكون ذلك مناسبًا عندما يكون تآكل البطانة وإعداد التغذية وموثوقية التشحيم أمرًا مهمًا. عرض المنتج → تم بناء المجموعة حول غرف تحافظ على مظهرها خلال فترات الإنتاج الطويلة، وتتوافق الأجزاء القابلة للتآكل مع نفس الشكل الهندسي الأساسي.
التشحيم: درجة حرارة الزيت والنظافة والمرشحات
دائرة التشحيم هي نظام الدورة الدموية للكسارة، وتقريبًا كل فشل كارثي في المحامل يبدأ بشيء صغير في الزيت: مرشح لم يتم تغييره في الوقت المحدد، أو جهاز تنفس يسمح بدخول غبار المحجر إلى الخزان، أو زيت لم يصل أبدًا إلى درجة اللزوجة.
العمل على هذه المبادئ:
- قم بتغيير عنصر الفلتر على فترات في الدليل، وليس عند الانسداد. يعد فرق الضغط عبر الفلتر أحد الأعراض بالفعل، وبحلول ذلك الوقت يقوم المجازة بتمرير الزيت الملوث إلى المحامل.
- أبقِ الخزان مغلقًا. افحص جهاز التنفس وفلتر الهواء الموجود في الخزان؛ إن المسار المفتوح بين الغبار والزيت سيهزم كل جهود الصيانة الأخرى.
- الاحماء قبل التحميل. في الظروف الباردة، قم بتدوير الزيت حتى يصل إلى الحد الأدنى من لزوجة التشغيل. يعد بدء تشغيل الكسارة تحت الحمل بالزيت البارد إحدى الطرق القليلة لتدمير المحمل في نوبة عمل واحدة.
- قم بتجربة الزيت بانتظام. تخبرك أعداد الجسيمات وقراءات المعدن بما لا يستطيع مقياس درجة الحرارة أن يخبرك به، وتكلف جزءًا صغيرًا من مجموعة المحامل.
عند دخول الماء والغبار، تكون حلقة منع الغبار والتعبئة حول الوعاء من المواد الاستهلاكية. تسمح أسطح الختم البالية بدخول المادة الكاشطة إلى المجموعة اللامركزية، ويظهر الضرر الناتج لاحقًا على شكل اهتزاز وارتفاع درجة حرارة الزيت.
من أين تأتي أوقات التوقف غير المجدولة عادة
لم يتم توزيع أسباب الفشل أدناه بالتساوي. في معظم النباتات، تمثل ممارسة التغذية وحالة الغرفة أكثر من نصف جميع التوقفات غير المخطط لها، ولهذا السبب تركز الأقسام السابقة من هذه المقالة عليها.
- تغذية غير متساوية أو تعبئة الغرفة – 30%
- سوء إدارة الخطوط الملاحية المنتظمة وCSS – 25%
- تلوث الزيت أو ارتفاع درجة الحرارة – 20%
- الأعطال الهيدروليكية والتطهير – 15%
- البراغي والأختام والأسباب الأخرى – 10%
الاستنتاج العملي هو أن أربعًا من كل خمس محطات توقف غير مخطط لها يمكن إرجاعها إلى أشياء يمكن لفريق التحول التأثير عليها دون استبدال مكون رئيسي واحد.
جدول الصيانة الذي يتم اتباعه بالفعل
تم كتابة الجدول أدناه لآلة تعمل نوبتين في اليوم. قم بضغطها أو تمديدها وفقًا لظروف الحمولة والغبار، ولكن حافظ على ترتيب العمليات كما هو، لأن الفحوصات التي تعتمد على آلة دافئة يجب أن تتم قبل بدء تنظيف إيقاف التشغيل.
- كل تحول: سجل التيار ودرجة حرارة الزيت وضغط الزيت والاهتزاز وCSS؛ الاستماع إلى ضجيج غير عادي في غريب الأطوار؛ تأكد من توسيط الخلاصة.
- أسبوعي: فحص حزام التفريغ بحثًا عن شظايا المعدن والبطانة؛ التحقق من مسامير التثبيت وأسطوانات قفل حلقة الضبط للتأكد من الضغط الصحيح؛ تنظيف استراحة النفط.
- شهريا: أخذ عينة من الزيت فحص سمك البطانة حول المحيط الكامل؛ التحقق من الشحن المسبق للمراكم الهيدروليكية؛ تحقق من ختم الغبار للدخول.
- ربع سنوي: فحص بطانة المقبس، وخلوص الجلبة اللامركزية ورد الفعل العكسي للعتاد؛ استبدال عناصر التصفية. التحقق من معايرة أجهزة درجة الحرارة والضغط.
- سنويًا أو عند تغيير الخطوط الملاحية المنتظمة: فحص العمود الرئيسي ومحمل الدفع والإطار بحثًا عن الشقوق ؛ التحقق من مسامير الأساس والحشو؛ تجديد جميع الأختام المضطربة أثناء العمل.
لن يتم تنفيذ أي مهمة لا يمكن جدولتها لإيقاف الإنتاج. قم ببناء الفحص ربع السنوي في تغيير مخطط للبطانة بدلاً من انتظار نافذة مناسبة لا تصل أبدًا.
خمسة أخطاء تقصر عمر الكسارة
- ضبط CSS لإصلاح مشكلة المنتج. قم بتغيير الحجرة أو الشاشة أولاً؛ الإعداد عبارة عن معلمة تحميل، وليس قرص تدرج.
- تشغيل غرفة جائعة لتوفير الطاقة. ينقل التجويف المملوء جزئيًا التأثير مباشرة إلى البطانات والعمود الرئيسي.
- تغيير الخطوط واحدا تلو الآخر. يؤدي خلط البطانة الجديدة مع البطانة البالية إلى تشويه شكل الغرفة وإنتاج منتج غير مطابق للمواصفات.
- تجاهل الارتفاع البطيء في درجة الحرارة. إن الانجراف بمقدار 5 درجات على مدار أسبوعين هو بمثابة دليل يخبرك بشيء ما، وليس فترة ما بعد الظهيرة الدافئة.
- شراء قطع الغيار بالسعر وحده. تحدد درجة المنغنيز ودقة الملف الشخصي وأبعاد التثبيت ما إذا كانت البطانة تدوم لمدة 900 ساعة أو 2500 ساعة.
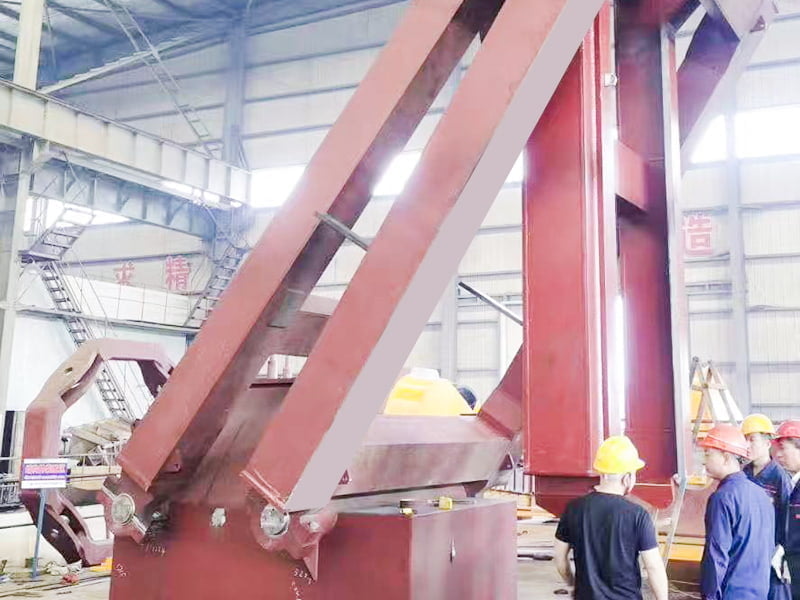
Taizhou Sanyang Heavy Machinery هي شركة تصنيع آلات ثقيلة غير قياسية تعمل عبر معدات التجريف، وأنظمة الأعمدة والدفة البحرية، والمشابك الهيدروليكية لقيادة الأكوام، وآلات التعدين. ينطبق نفس نظام التصنيع والفحص الذي ينطبق على تلك المنتجات على أجزاء تآكل الكسارة: ملف الشركة يصف القدرة على التصنيع والاختبار وراء كل طلب.
الأسئلة المتداولة
كم مرة يجب التحقق من إعداد الجانب المغلق؟
بعد كل نوبة خلال الأسبوع الأول لمجموعة البطانة الجديدة، ثم أسبوعيًا بمجرد استقرار معدل التآكل. في أي وقت يتغير فيه تدرج المنتج، قم بقياس الإعداد قبل لمس أي شيء آخر.
ما هي درجة حرارة الزيت المرتفعة جدًا بالنسبة للكسارة المخروطية؟
تعمل العديد من الآلات بشكل مريح بين 38 و50 درجة مئوية. يشير التشغيل المستمر فوق 55 درجة، أو الارتفاع السريع خلال وردية واحدة، إلى وجود محمل أو مبرد مسدود أو مرشح متجاوز.
كيف أعرف متى تحتاج البطانة إلى الاستبدال؟
قم بقياس السُمك المتبقي في عدة نقاط حول المحيط وقارنه مع الحد الأقصى للخردة الذي حددته الشركة المصنعة. إن التآكل غير المتساوي أو تشقق الحواف أو المظهر الجانبي المشوه للغرفة يبرر الاستبدال قبل الوصول إلى الحد الأقصى للسمك.
هل يمكن للكسارة المخروطية أن تعمل دون تغذية الاختناق؟
يمكن ذلك، في بعض الدوائر الثانوية والثالثية، لكن الإنتاجية لكل كيلووات تنخفض ويصبح تآكل البطانة أقل قابلية للتنبؤ به. عندما تسمح الدائرة بذلك، توفر الحجرة الكاملة شكلًا أفضل وعمرًا أطول للبطانة.
العادة الأكثر أهمية
صيانة الكسارة المخروطية ليست قائمة بالإصلاحات. إنها قائمة قصيرة من القياسات التي يتم إجراؤها بشكل متسق بما يكفي بحيث يصبح الاتجاه مرئيًا قبل أن يتحول إلى انهيار. اختر القراءات الخمس، واكتبها في كل وردية عمل، ثم حدد نقاط التشغيل الآن بدلاً من التوقف التالي غير المخطط له.
إذا كنت ترغب في الحصول على قائمة مرجعية للصيانة تتمحور حول جهازك المحدد ودورة العمل ومواد التغذية، فريقنا الهندسي يمكنك تجميع واحدة مع مراجع أجزاء التآكل التي تتوافق مع غرفتك.
-
شرح تأثير اللوائح البيئية على تصميم معدات التجريف
-
-
 أنواع أبواب قادوس الحفارة: الأبواب السفلية، والصمامات المخروطية، وتفريغ الهيكل المنقسم
-
 وظيفة وتصميم جسر الكراكة: شرح تحميل المسارات على ذراع السحب TSHD
-
 صيانة كتلة بكرة جسر الحفارة: حدود التآكل والتشحيم والجداول الزمنية
-
 آلة الثني البارد لتصنيع الأنابيب: دليل المشتري لأحواض بناء السفن
حقوق النشر2025 Taizhou Sanyang Heavy Machinery Co., Ltd. جميع الحقوق محفوظة الشركات المصنعة لمنتجات الآلات الثقيلة غير القياسية
العودة إلى الأعلى